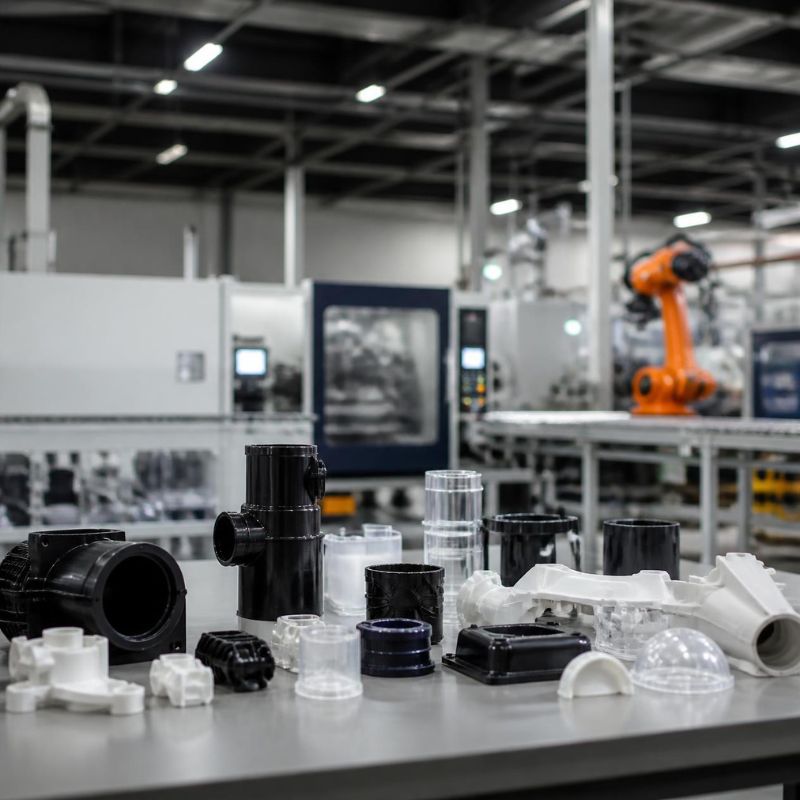
Kolor elementu z tworzywa sztucznego może być uzyskiwany na różne sposoby, jednak w produkcji wtryskowej bardzo często stosuje się barwienie w masie. Oznacza to, że substancja odpowiedzialna za kolor zostaje wprowadzona do materiału przed uformowaniem detalu. Dzięki temu barwa nie jest jedynie warstwą znajdującą się na powierzchni, lecz stanowi cechę tworzywa, z którego wykonano cały produkt.
Rozwiązanie to ma wiele praktycznych zalet. Pozwala uniknąć dodatkowego etapu malowania, a niewielkie zarysowanie powierzchni zazwyczaj nie odsłania warstwy materiału o całkowicie innym kolorze. Jednocześnie uzyskanie oczekiwanego odcienia nie sprowadza się do wsypania odpowiedniej ilości pigmentu do granulatu. Na końcowy efekt wpływają surowiec bazowy, koncentrat barwiący, sposób dozowania, parametry przetwórstwa, konstrukcja detalu, a nawet powierzchnia formy.
Naturalny kolor polimeru wpływa na ostateczny odcień wypraski po dodaniu barwnika
Punktem wyjścia do opracowania koloru jest tworzywo bazowe. Granulat określany jako naturalny nie zawsze jest idealnie bezbarwny. W zależności od rodzaju polimeru i konkretnego gatunku może mieć lekko mleczne, kremowe, żółtawe lub inne subtelne zabarwienie.
Ma to szczególne znaczenie przy jasnych kolorach. Intensywna czerń zazwyczaj skutecznie maskuje naturalną barwę materiału, natomiast uzyskanie czystej bieli, jasnej szarości czy delikatnego pastelowego odcienia może być bardziej wymagające.
Jeżeli kolor ma być powtarzalny przez długi okres produkcji, warto korzystać z jasno określonego gatunku tworzywa. Zmiana surowca bazowego na pozornie podobny odpowiednik może spowodować zauważalną różnicę wizualną, mimo zastosowania identycznej receptury barwiącej.
Masterbatch ułatwia precyzyjne dozowanie koloru w warunkach produkcji seryjnej
Jedną z popularnych metod barwienia jest wykorzystanie koncentratu barwiącego, określanego często jako masterbatch. Ma on zazwyczaj postać granulatu zawierającego odpowiednio przygotowaną koncentrację substancji nadających kolor.
Do tworzywa bazowego dodaje się określoną ilość koncentratu zgodnie z ustaloną recepturą. Pozwala to uzyskać oczekiwany efekt bez konieczności samodzielnego operowania niewielkimi ilościami czystych pigmentów.
W praktyce bardzo ważna jest zgodność koncentratu z przetwarzanym polimerem. Liczy się nie tylko sam kolor. Nośnik oraz pozostałe składniki powinny być odpowiednie dla temperatur i warunków występujących podczas wtrysku. Dobrze dobrany system barwiący powinien umożliwiać równomierne rozprowadzenie koloru bez pogarszania wymaganych właściwości produktu.
Dokładne dozowanie koncentratu jest podstawą zachowania tego samego odcienia w kolejnych partiach
Jeżeli receptura zakłada określoną proporcję koncentratu, powinna być ona zachowywana podczas całej produkcji. Nawet niewielkie odchylenia mogą wpływać na wygląd detalu, szczególnie w przypadku kolorów wrażliwych na zmianę stężenia.
Przy niewielkich realizacjach stosuje się czasami wcześniejsze przygotowanie odpowiedniej mieszaniny. W większej produkcji korzystnym rozwiązaniem są dozowniki umożliwiające kontrolowane podawanie koncentratu do materiału bazowego.
Automatyzacja dozowania ogranicza zależność od ręcznego odmierzania kolejnych porcji. Jest to szczególnie istotne wtedy, gdy wtryskarka ma pracować przez wiele zmian, a gotowe części z różnych dni produkcyjnych trafią później do jednego produktu lub zestawu.
Powtarzalność koloru zaczyna się więc znacznie wcześniej niż w momencie wypełnienia formy – zaczyna się już przy przygotowaniu receptury materiałowej.
Równomierne wymieszanie granulatu z koncentratem ogranicza powstawanie różnic kolorystycznych
Sama prawidłowa proporcja składników nie gwarantuje jeszcze dobrego rezultatu. Koncentrat powinien być odpowiednio rozprowadzony w tworzywie bazowym. Jeżeli mieszanka jest niejednorodna, kolejne porcje materiału trafiające do układu uplastyczniającego mogą mieć nieco inny skład.
Przygotowanie materiału powinno więc odbywać się w sposób powtarzalny. W zależności od skali produkcji można wykorzystywać mieszalniki oraz automatyczne systemy dozowania i podawania.
Znaczenie ma również sposób transportowania granulatu. Jeżeli podczas przemieszczania dochodzi do rozdzielania składników mieszaniny, prawidłowe proporcje przygotowane wcześniej nie muszą zostać zachowane przy wejściu do maszyny.
Warto patrzeć na przygotowanie materiału jako na jeden ciąg technologiczny – od magazynowania surowca aż do momentu jego uplastycznienia.
Wilgoć w granulacie może pogorszyć wygląd powierzchni i utrudnić ocenę rzeczywistego koloru
Niektóre tworzywa wymagają odpowiedniego suszenia przed przetwarzaniem. Jeśli materiał zawiera zbyt dużo wilgoci, mogą pojawić się problemy wpływające nie tylko na właściwości mechaniczne, ale również na estetykę wypraski.
Smugi, zmiany połysku i inne niedoskonałości powierzchni mogą powodować, że kolor wydaje się nierówny, mimo że sama receptura barwiąca jest prawidłowa. W takiej sytuacji próba rozwiązania problemu poprzez zwiększenie ilości koncentratu może prowadzić w niewłaściwym kierunku.
Przed korygowaniem receptury warto więc sprawdzić, czy materiał został przygotowany zgodnie z wymaganiami konkretnego gatunku. Stabilny proces suszenia jest szczególnie ważny przy produkcji elementów dekoracyjnych, gdzie każda różnica powierzchni jest łatwo zauważalna.
Temperatura przetwórstwa może wpływać na wygląd pigmentu i końcową barwę produktu
Podczas wtrysku tworzywo jest poddawane działaniu podwyższonej temperatury. System barwiący musi zachować swoje właściwości w warunkach przewidzianych dla danego polimeru.
Zbyt wysoka temperatura lub zbyt długi czas przebywania materiału w cylindrze mogą powodować niepożądane zmiany wyglądu. Dotyczy to zarówno tworzywa bazowego, jak i niektórych składników odpowiedzialnych za kolor.
Dlatego przy diagnozowaniu różnic pomiędzy partiami warto porównać ustawienia procesu. Jeśli identyczna receptura daje nieco inny efekt na dwóch maszynach, przyczyna może leżeć między innymi w odmiennym profilu temperatur, czasie przebywania materiału w układzie lub charakterystyce uplastyczniania.
Czas przebywania tworzywa w cylindrze ma znaczenie szczególnie przy częstych przestojach produkcyjnych
Stabilna produkcja seryjna sprzyja zachowaniu powtarzalnych warunków. Problem może pojawić się po dłuższym zatrzymaniu maszyny. Materiał znajdujący się w rozgrzanym cylindrze pozostaje przez pewien czas pod wpływem temperatury, a po wznowieniu produkcji pierwsze elementy mogą różnić się wyglądem od późniejszych.
Z tego powodu procedura uruchomienia produkcji po postoju powinna być jasno określona. Nie zawsze pierwsza wykonana wypraska nadaje się do traktowania jako reprezentatywna dla całej serii.
Podobna sytuacja występuje przy zmianie koloru. Pozostałości wcześniejszego materiału mogą znajdować się w układzie uplastyczniającym i wpływać na kolejne wypraski. Szczególnie dobrze widać to przy przejściu z intensywnego, ciemnego koloru na jasny.
Skuteczne czyszczenie układu uplastyczniającego ogranicza zanieczyszczenia innym kolorem
Zmiana produkcji z jednego koloru na drugi wymaga odpowiedniego przygotowania wtryskarki. Pojedyncze pozostałości wcześniejszego tworzywa mogą wystarczyć, aby na jasnej powierzchni pojawiły się widoczne punkty lub smugi.
Znaczenie ma czystość zasobnika, urządzeń dozujących, przewodów transportowych, cylindra i pozostałych elementów mających kontakt z materiałem. Szczególnie wymagające bywają kolory jasne oraz transparentne.
W zakładzie produkującym wiele wariantów kolorystycznych warto przygotować standardowe procedury zmian materiałowych. Pozwalają one skrócić czas potrzebny na uzyskanie prawidłowego koloru i ograniczyć liczbę wyprasek, które trzeba odrzucić podczas rozruchu.
Geometria elementu może sprawić, że identyczny materiał wygląda inaczej w różnych miejscach produktu
Ocena koloru gotowego elementu jest bardziej skomplikowana, niż mogłoby się wydawać. Ta sama mieszanka materiałowa może wyglądać nieco inaczej w zależności od grubości ścianki, faktury powierzchni czy sposobu odbijania światła.
Cienkie i grube obszary tego samego produktu mogą dawać inne wrażenie wizualne, zwłaszcza przy materiałach częściowo transparentnych. Podobnie powierzchnia mocno błyszcząca może wydawać się ciemniejsza lub bardziej nasycona niż powierzchnia matowa.
Z tego powodu wzorzec koloru najlepiej oceniać na produkcie lub próbce możliwie zbliżonej do rzeczywistego detalu. Porównanie wyłącznie granulatu albo przypadkowej płytki materiałowej może nie oddawać efektu, jaki pojawi się po wykonaniu właściwej wypraski.
Powierzchnia gniazda formującego wpływa na sposób odbierania koloru przez obserwatora
Faktura formy jest przenoszona na gotową część, dlatego ma bezpośredni wpływ na jej wygląd. Element o identycznym składzie materiałowym może sprawiać wrażenie innego kolorystycznie po zmianie stopnia połysku powierzchni.
Jest to ważne szczególnie w produktach składających się z kilku osobno wykonywanych komponentów. Jeśli dwa elementy mają po montażu wyglądać jak jedna całość, oprócz receptury materiałowej trzeba uwzględnić strukturę ich powierzchni.
Różnica pomiędzy mocno wypolerowaną formą a wyraźną fakturą może być widoczna nawet wtedy, gdy oba produkty zostały wykonane z tej samej partii tworzywa. Przy ustalaniu wymagań kolorystycznych dobrze jest więc określić nie tylko odcień, ale również oczekiwany charakter powierzchni.
Wzorzec kolorystyczny powinien być jednoznacznie określony przed rozpoczęciem dużej serii
Sformułowanie „ma być czerwony” albo „potrzebujemy jasnej szarości” nie wystarcza do prowadzenia powtarzalnej produkcji. Przed uruchomieniem większej serii warto ustalić konkretny wzorzec zaakceptowany przez zamawiającego.
Może nim być zatwierdzona próbka wykonana z właściwego materiału i na docelowej formie. Taki element powinien być odpowiednio przechowywany, aby później można było porównywać z nim kolejne partie.
W zależności od wymagań projektu stosowane mogą być również systemy określania kolorów oraz pomiary instrumentalne. Najważniejsze jest stworzenie kryterium, które nie będzie zależało wyłącznie od pamięci osoby oglądającej produkt.
Ocenianie koloru zawsze w tych samych warunkach ogranicza przypadkowe różnice w kontroli
Ludzkie oko jest bardzo dobre w zauważaniu różnic pomiędzy dwoma sąsiadującymi elementami, ale ocena koloru zależy od warunków obserwacji. Ten sam detal może wyglądać inaczej przy świetle dziennym, oświetleniu magazynowym czy lampie o innej charakterystyce.
Znaczenie ma również otoczenie próbki. Kolor położony obok bardzo ciemnego elementu może być odbierany inaczej niż dokładnie ten sam kolor na jasnym tle.
Dlatego kontrola wizualna powinna odbywać się według ustalonych zasad. Przy wymagających produktach wykorzystuje się odpowiednio przygotowane stanowiska, które ograniczają wpływ przypadkowych zmian oświetlenia.
Pomiar instrumentalny pomaga określić różnicę koloru bardziej obiektywnie niż samo oko
Przy wysokich wymaganiach estetycznych sama ocena wzrokowa może być niewystarczająca. Z pomocą przychodzą urządzenia umożliwiające pomiar koloru i porównanie próbki z zatwierdzonym wzorcem.
Takie rozwiązanie pozwala określić, czy różnica mieści się w ustalonym zakresie tolerancji. Jest to szczególnie przydatne przy dużych zamówieniach realizowanych w wielu partiach albo wtedy, gdy poszczególne komponenty produktu powstają w różnych terminach.
Nie oznacza to, że kontrola wizualna przestaje być potrzebna. Produkt jest ostatecznie oglądany przez człowieka, dlatego oba sposoby oceny mogą się wzajemnie uzupełniać.
Powtarzalność dostaw surowca ma znaczenie dla utrzymania koloru przez wiele miesięcy produkcji
W krótkiej serii cały materiał może pochodzić z jednej partii. Przy produkcji trwającej przez wiele miesięcy sytuacja jest bardziej złożona. Zakład otrzymuje kolejne dostawy tworzywa bazowego oraz koncentratu, a gotowe produkty powinny nadal wyglądać tak samo.
Dlatego istotna jest stabilność jakości surowców oraz odpowiednia identyfikowalność partii. Jeśli po zmianie dostawy pojawia się odchylenie koloru, możliwość sprawdzenia numerów partii materiału znacząco ułatwia analizę.
Przy projektach związanych z przetwarzaniem i doborem tworzyw warto również korzystać z wiedzy branżowej oraz doświadczenia dostawców materiałów. Jednym z miejsc związanych tematycznie z tworzywami i rozwiązaniami dla przemysłu jest Chemos.pl, gdzie zagadnienia materiałowe można rozpatrywać w szerszym kontekście zastosowań produkcyjnych.
Rejestracja receptury i parametrów procesu ułatwia odtworzenie koloru przy kolejnym zamówieniu
Powtarzalność nabiera szczególnego znaczenia wtedy, gdy klient zamawia identyczny produkt po kilku miesiącach. Poleganie wyłącznie na pamięci operatora nie jest dobrym rozwiązaniem.
Dla każdego wariantu warto zapisać dokładny gatunek tworzywa, koncentrat, jego udział, sposób przygotowania materiału oraz najważniejsze parametry przetwarzania. Przydatne są również informacje o numerach partii wykorzystanych podczas produkcji zatwierdzonego wzorca.
Dobra dokumentacja skraca kolejne uruchomienie i ogranicza liczbę prób potrzebnych do ponownego osiągnięcia właściwego wyglądu.
Stabilny kolor jest rezultatem kontroli całego procesu, a nie tylko prawidłowego doboru pigmentu
Uzyskanie powtarzalnej barwy wymaga kontroli wielu pozornie niezależnych czynników. Receptura może być przygotowana prawidłowo, lecz niewłaściwe suszenie, zanieczyszczony układ uplastyczniający albo zmienione temperatury nadal mogą pogorszyć wygląd produktu.
W praktyce warto traktować kolor jak jeden z pełnoprawnych parametrów jakościowych. Jeśli ma znaczenie dla klienta, powinien być kontrolowany podobnie jak wymiary czy masa wypraski.
Najlepsze rezultaty daje połączenie kilku elementów: stabilnego surowca bazowego, właściwie dobranego systemu barwiącego, dokładnego dozowania, powtarzalnego procesu wtrysku oraz jednoznacznej metody oceny gotowych części. Dopiero takie podejście pozwala wykonywać kolejne partie, które po ułożeniu obok siebie nie sprawiają wrażenia produktów pochodzących z różnych serii.
FAQ – najczęstsze pytania dotyczące barwienia tworzyw w masie
Na czym polega barwienie tworzywa w masie?
Polega na wprowadzeniu składnika barwiącego do materiału przed uformowaniem produktu. Kolor staje się dzięki temu cechą tworzywa w całej objętości wypraski.
Czy ten sam koncentrat zawsze daje identyczny kolor?
Nie zawsze. Na efekt wpływają również tworzywo bazowe, proporcja koncentratu, parametry przetwórstwa, grubość produktu oraz charakter jego powierzchni.
Dlaczego po zmianie koloru pierwsze wypraski mogą mieć niewłaściwy odcień?
W układzie maszyny mogą pozostawać resztki wcześniejszego materiału. Potrzebne jest odpowiednie oczyszczenie układu i ustabilizowanie procesu.
Czy kolor można kontrolować bez specjalistycznych urządzeń?
W wielu zastosowaniach wykorzystuje się zatwierdzony wzorzec i kontrolę wizualną w określonych warunkach. Przy większych wymaganiach stosowane są również pomiary instrumentalne.
Co najbardziej pomaga zachować identyczny kolor pomiędzy kolejnymi seriami?
Kluczowe są stała receptura, kontrolowane dozowanie, powtarzalne surowce, stabilne parametry wtrysku, prawidłowe przygotowanie materiału oraz zachowanie wzorca zaakceptowanego dla danego produktu.